 中文
 ENGLISH

 24小时客户服务热线:
 联系我们
| 纵剪矫平机矫平效果的影响因素 |
| 发布者: 点击:4 |
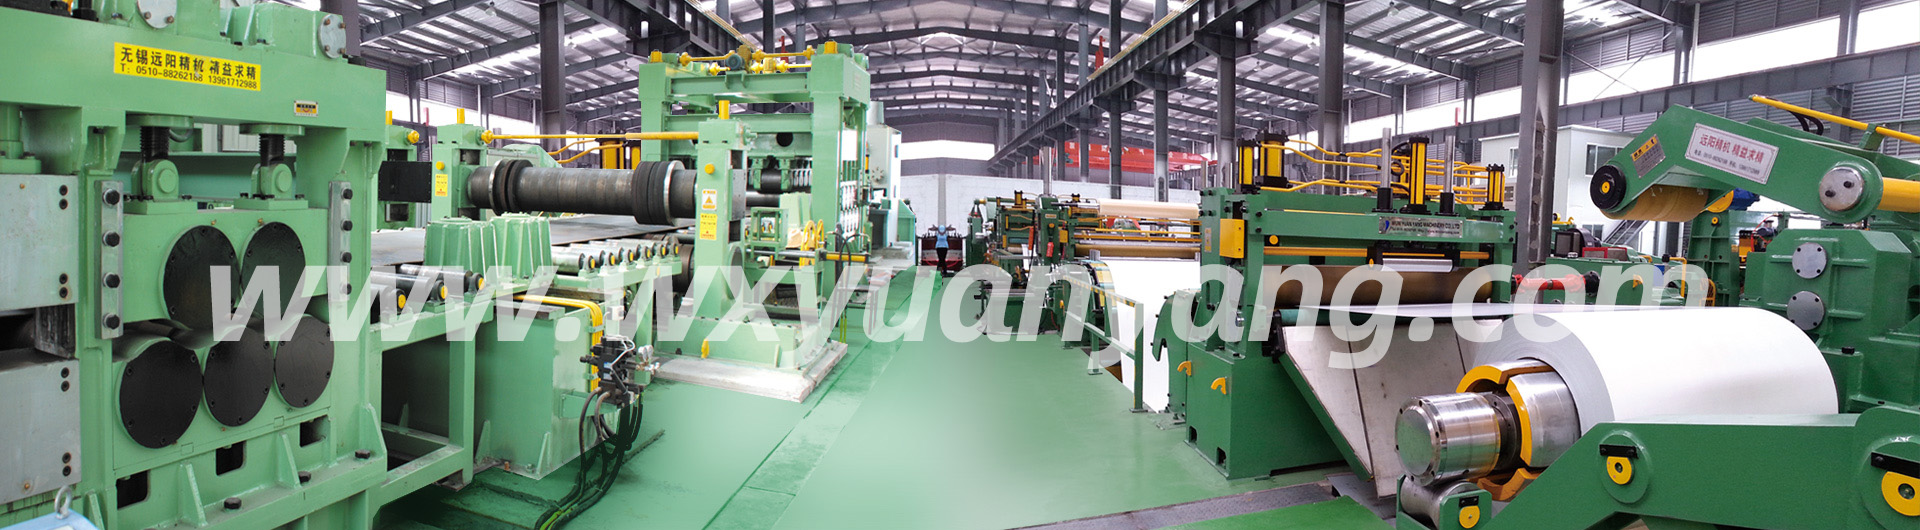
纵剪矫平机的矫平效果,直接关系到后续加工板材的平面度与使用性能。影响矫平质量的因素较多,涵盖设备参数、材料特性与操作工艺等多个层面,需综合把控才能获得理想的矫平结果。
来料状态是影响矫平效果的基础因素。板材本身的板形缺陷、厚度偏差以及内应力分布,决定了矫平所需的矫正量。卷料在开卷过程中的张力稳定性,也会影响矫平的初始条件。若来料存在明显翘曲或波浪,矫平难度相应增大,需依靠后续多辊反复弯曲来逐步消除变形。
辊系参数与压下量设定是核心控制环节。矫平辊的数量、直径与间距配置,决定了板材在辊缝间受弯变形的次数与程度。压下量的调节需依据板厚与材料屈服强度来确定,过小则矫正不足,过大则可能造成板材表面压痕或反向变形。辊速的匹配也需考虑,速度变化会改变板材在辊间的停留与变形节奏。
材料特性对矫平效果有显著约束。高屈服强度材料抵抗弯曲变形的能力强,需要更大的压下量来达到屈服;延展性较好的材料则相对易于矫平。板宽方向上的受力均匀性同样关键,若辊缝分布不均,易产生边缘波浪或中部松驰现象,需借助辊型调整加以改善。
设备运行状态与日常维护也不容忽视。辊面磨损、轴承间隙增大等老化因素,会逐渐削弱矫平精度。定期检测辊面平整度并校准辊缝,是维持稳定矫平效果的必要措施。综合优化以上环节,方能保障纵剪矫平机产出高品质板材。 |
下一页:纵剪矫平机在钢材加工中的应用 |
  |